Nenhum produto no carrinho.
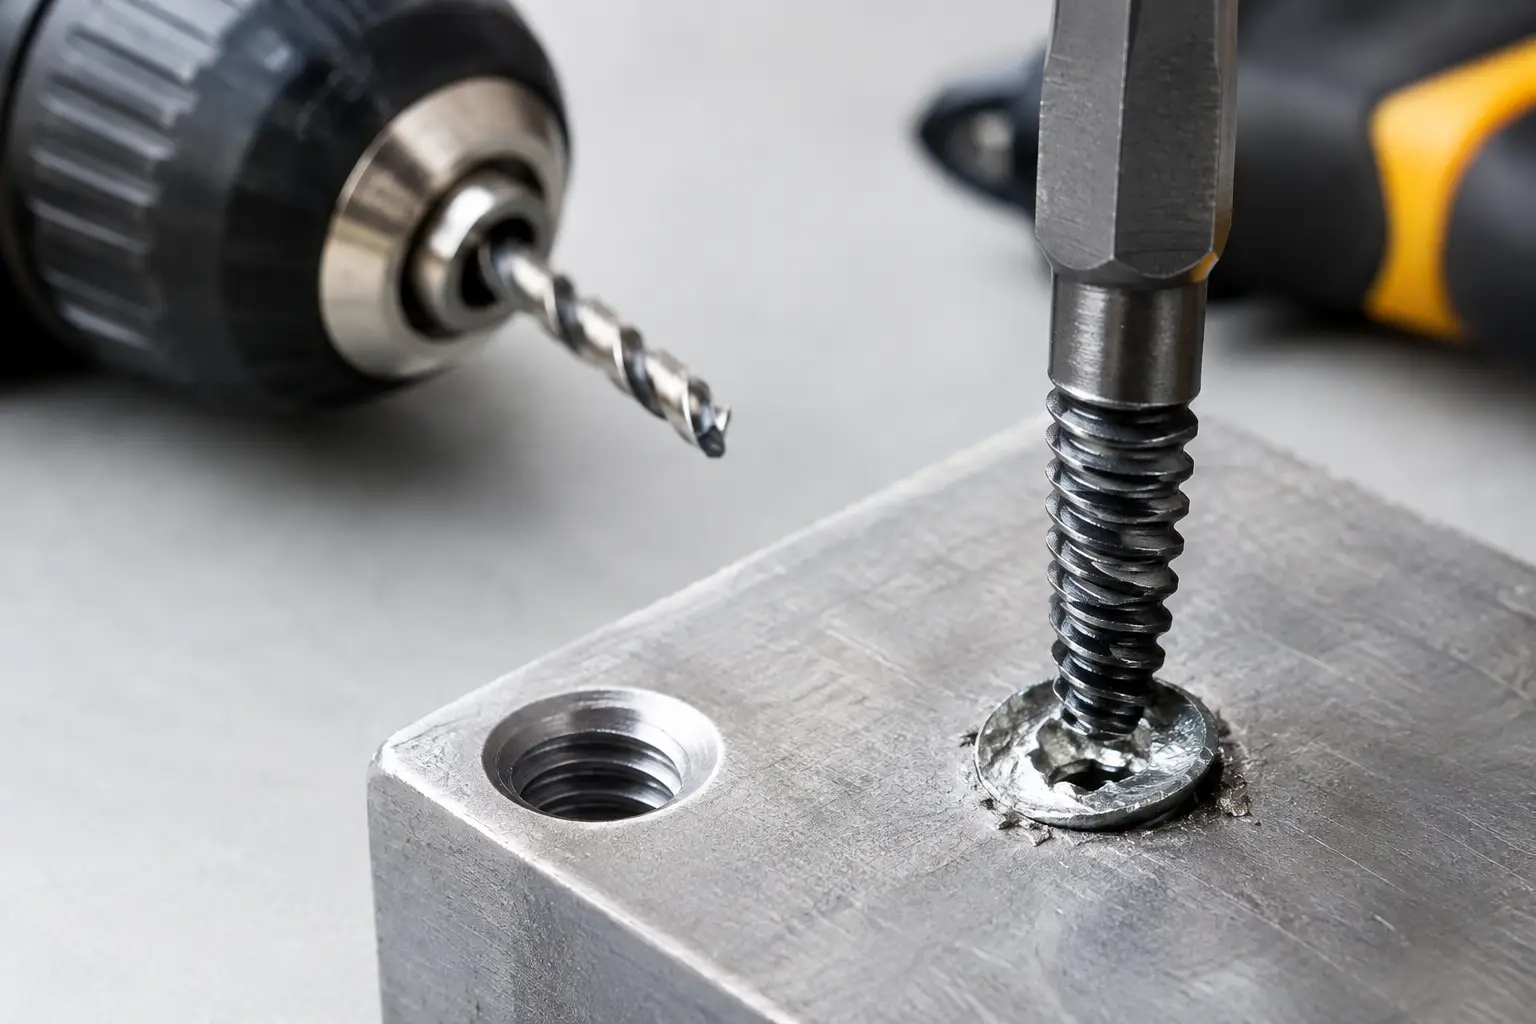
Exemplo de remoção de parafuso partido Leave a comment
Um parafuso partido num colector, numa pinça de travão, num bloco de motor ou numa estrutura metálica pode parar um serviço aparentemente simples. Este exemplo de remoção de parafuso partido mostra uma abordagem profissional: avaliar antes de intervir, escolher a ferramenta adequada e evitar danos na rosca, na peça ou nos componentes adjacentes.
A urgência não deve levar ao uso imediato de um extractor. Em muitos casos, o parafuso parte por corrosão, excesso de binário, fadiga do material ou aquecimento repetido. A técnica correcta depende sobretudo da posição da fractura, do diâmetro, da profundidade da rosca, do material da peça e do acesso disponível.
Exemplo de remoção de parafuso partido numa peça roscada
Imagine um parafuso M8 partido ao nível da superfície de uma flange de escape. A cabeça saiu, mas o corpo roscado ficou preso no furo. Há oxidação à volta, pouco espaço para trabalhar e a flange não deve ser danificada, porque a reparação da rosca implicaria mais tempo de imobilização.
O primeiro passo é limpar a zona com escova de arame, ar comprimido e desoxidante penetrante. O produto deve actuar o tempo necessário. Aplicá-lo e tentar rodar o parafuso de imediato raramente produz bons resultados. Em fixações expostas a calor e corrosão, pode ser necessário repetir a aplicação e alternar com ciclos moderados de aquecimento.
Se o parafuso estiver saliente, mesmo poucos milímetros, a opção mais segura pode ser prender o corpo com alicate de pressão de qualidade ou soldar uma porca sobre a extremidade. A soldadura tem duas vantagens: cria um novo ponto de aperto e transmite calor ao parafuso, ajudando a libertar a oxidação na rosca. Esta solução exige controlo, sobretudo perto de cablagens, mangueiras, sensores ou superfícies sensíveis ao calor.
Quando o parafuso está partido rente ou abaixo da superfície, o trabalho passa por marcar exactamente o centro com punção. Esta fase define o resultado. Um furo descentrado reduz a espessura do parafuso de forma irregular e aumenta o risco de atingir a rosca interior.
Furação progressiva e rotação inversa
Comece com uma broca de pequeno diâmetro, bem afiada e adequada ao aço do parafuso. Trabalhe a baixa velocidade, com pressão controlada e lubrificação de corte quando a aplicação o permitir. A furação deve seguir o eixo do parafuso, sem inclinação.
Depois do furo piloto, aumente o diâmetro de forma progressiva. Uma broca de rotação à esquerda pode resolver o problema antes de ser necessário usar um extractor: ao rodar no sentido de desaperto, cria esforço contrário e, por vezes, faz o fragmento sair sozinho. É uma solução particularmente eficaz quando a fixação não está excessivamente gripada.
Se o fragmento se mantiver preso, introduza um extractor compatível com o diâmetro do furo. Não force. Os extractores são fabricados em aço duro, mas são sensíveis a esforços laterais e a binário excessivo. Um extractor partido dentro do parafuso transforma uma intervenção controlada num trabalho de elevada dificuldade, porque o material endurecido é muito mais complexo de furar ou remover.
A regra é simples: se o extractor não começa a mover o parafuso com esforço moderado, pare e reavalie. Pode ser necessário aplicar mais desoxidante, recorrer ao calor ou avançar para uma técnica de remoção por furação completa.
Ferramentas para remoção de parafuso partido
A escolha do equipamento influencia directamente a precisão e o tempo de execução. Numa oficina, um conjunto básico para este tipo de avaria deve incluir ferramentas de preparação, furação, extracção e recuperação de roscas.
É recomendável ter disponíveis os seguintes elementos:
- Punções de centragem e martelo de mecânico para iniciar o furo no eixo correcto.
- Brocas HSS-Co ou brocas específicas para metal, incluindo modelos de rotação à esquerda.
- Jogo de extractores de parafusos partidos em várias medidas, com punhos ou chaves compatíveis.
- Berbequim com controlo de velocidade e, quando o espaço é reduzido, berbequim angular.
- Machos de roscar, porta-machos e calibradores para recuperar roscas danificadas.
- Kits de insertos roscados para reparações em alumínio, ferro fundido ou aço.
- Equipamento de soldadura adequado quando for possível soldar uma porca ao fragmento.
A qualidade da ferramenta é particularmente relevante nas brocas e extractores. Uma broca sem corte gera calor, endurece a zona de trabalho e tende a fugir do centro. Um extractor de baixa qualidade pode deformar ou partir sob carga. Para intervenções frequentes, o custo inicial de equipamento profissional é compensado pela redução de retrabalho e pelo menor risco de danificar peças de valor elevado.
Quando furar totalmente o parafuso
Se a extracção falhar, a remoção por furação completa pode ser a solução mais controlada. O objectivo é remover o máximo possível do núcleo do parafuso sem tocar na rosca da peça. À medida que o furo aumenta, a parede restante do parafuso fica mais fina e pode ser retirada com um punção fino, um gancho ou uma ferramenta de precisão.
Este método exige atenção redobrada em parafusos pequenos, roscas profundas e peças em alumínio. Num bloco de motor, numa cabeça de motor ou numa caixa de velocidades, um desvio mínimo pode comprometer a rosca original. Se isso acontecer, a recuperação com macho pode ser suficiente. Quando a rosca fica destruída, um inserto roscado permite repor a medida e a resistência de aperto previstas.
Em determinados casos, sobretudo com parafusos de grande diâmetro ou acesso difícil, desmontar o componente é mais rentável do que insistir no local. Retirar uma flange, suporte ou colector pode dar acesso para trabalhar num berbequim de bancada, melhorar o alinhamento e reduzir o risco de erro. A decisão depende do tempo de desmontagem, do valor da peça e das consequências de uma reparação mal executada.
Erros que aumentam o custo da reparação
O erro mais comum é começar a furar sem punção de centragem. Outro é usar uma broca demasiado grande logo na primeira operação. Ambos podem destruir a rosca antes de o parafuso ter sido removido.
Também é frequente aplicar binário excessivo no extractor. Um parafuso gripado não se solta por insistência cega. Se houver sinais de torção, falta de movimento ou deformação da ferramenta, é preferível parar. A aplicação de calor localizada, quando tecnicamente segura, e novos ciclos de desoxidante podem ser mais eficazes do que aumentar a força.
Evite ainda usar brocas gastas, alicates sem capacidade de aperto ou chaves inadequadas. A folga na ferramenta reduz o controlo. Em componentes automóveis, confirme sempre a presença de linhas de combustível, cablagens, tubos de travão, sensores e materiais inflamáveis antes de aquecer ou soldar.
Verificação final da rosca e montagem
Depois de remover o fragmento, limpe cuidadosamente o furo. Utilize ar comprimido com protecção ocular e, se necessário, passe um macho de limpeza da medida correcta. O objectivo não é cortar uma rosca nova, mas remover oxidação, resíduos e deformações ligeiras sem retirar material em excesso.
Antes da montagem, confirme o passo, o comprimento e a classe de resistência do novo parafuso. Um parafuso visualmente semelhante pode ter uma especificação diferente. Em aplicações críticas, como travagem, suspensão, motor ou estruturas industriais, respeite o binário definido pelo fabricante e use o consumível de fixação indicado para a aplicação.
A ROLARTE disponibiliza soluções para furação, extracção, roscagem e reparação de componentes, pensadas para utilização exigente em oficina e manutenção industrial. Ter a ferramenta certa à mão reduz paragens, protege peças dispendiosas e permite resolver a avaria com o rigor que o trabalho profissional exige.
Quando um parafuso parte, o melhor resultado raramente vem da força. Vem de uma centragem precisa, de ferramenta compatível e da decisão de parar antes de transformar uma rosca reparável numa peça para substituir.