Nenhum produto no carrinho.
Como soldar aço inoxidável com acabamento limpo Leave a comment
O aço inoxidável não perdoa atalhos. Uma peça contaminada, calor excessivo ou um consumível incompatível podem deixar poros, descoloração intensa, empeno e perda de resistência à corrosão. Saber como soldar aço inoxidável começa, por isso, antes de abrir o arco: na identificação do material, na preparação rigorosa e na escolha correcta do processo.
Para oficinas, serralharia, manutenção industrial e reparação de componentes, o objectivo não é apenas unir duas peças. É obter uma junta resistente, estável e limpa, capaz de trabalhar sem fissurar nem oxidar prematuramente. O método adequado depende da espessura, da posição de soldadura, do acesso à junta e do acabamento exigido.
Identificar o inox antes de escolher o processo
Nem todo o inox se comporta da mesma forma. Os aços inoxidáveis austeníticos, como AISI 304 e AISI 316, são frequentes em tubagem, estruturas, equipamentos alimentares, escapes, depósitos e aplicações expostas à humidade. O 316 apresenta maior resistência em ambientes agressivos, sobretudo na presença de cloretos, graças ao molibdénio na sua composição.
Antes de soldar, confirme a liga sempre que possível. Uma escolha incorrecta de vareta, fio ou elétrodo pode reduzir a resistência da zona soldada. Como regra prática, o consumível deve ser compatível com o metal base: inox 304 trabalha normalmente com consumível 308L; inox 316 com 316L. A designação L indica baixo teor de carbono, útil para reduzir o risco de corrosão intergranular junto ao cordão.
Em reparações sem identificação clara, não assuma que qualquer peça brilhante é inox. Pode tratar-se de aço cromado, galvanizado ou outra liga. Um teste com íman pode dar uma indicação, mas não substitui a confirmação técnica do material. Há inox austenítico que não é magnético e inox ferrítico que é atraído pelo íman.
TIG, MIG ou elétrodo: qual o processo indicado?
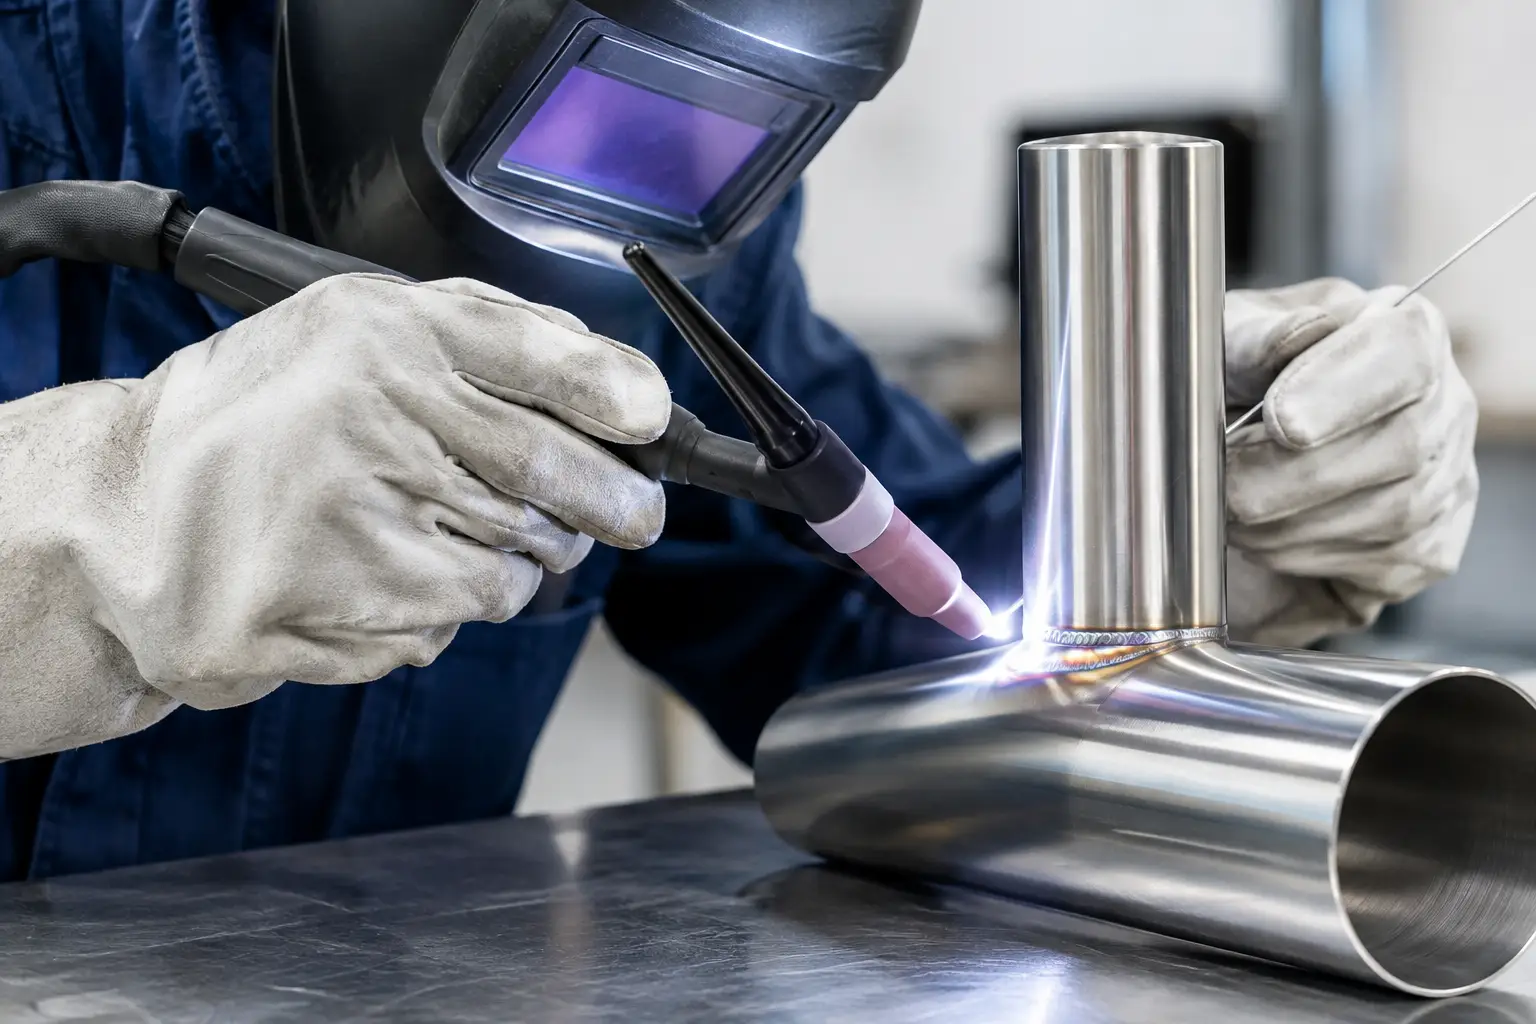
A soldadura TIG é a escolha mais precisa para chapa fina, tubagem, componentes visíveis e trabalhos onde o acabamento tem peso. Permite controlar muito bem a entrada de calor e formar cordões estreitos, desde que o operador tenha boa técnica. É especialmente indicada para espessuras reduzidas e juntas que exigem pouca rectificação posterior.
Utilize corrente contínua com polaridade directa no elétrodo, ou seja, tocha no negativo. O gás mais habitual é árgon puro, com caudal ajustado ao diâmetro da tocha, à posição de trabalho e às correntes de ar na zona. Caudal a mais também pode criar turbulência e puxar ar para a protecção gasosa. Uma ponta de tungsténio afiada e em bom estado ajuda a concentrar o arco e a reduzir a contaminação.
A soldadura MIG oferece maior produtividade em trabalhos repetitivos, estruturas e espessuras médias. Com fio inoxidável adequado e mistura de gás própria para inox, permite avançar depressa sem abdicar de uma junta tecnicamente correcta. É uma solução eficiente para produção, desde que a máquina permita controlo estável da tensão, velocidade de fio e indutância.
O processo MMA, com elétrodo revestido para inox, continua a ter lugar na montagem em obra, manutenção e reparações onde a portabilidade é decisiva. Tolera melhor condições menos controladas do que TIG, mas produz mais escória e exige limpeza entre passes. Para trabalho de precisão ou chapa fina, não será a primeira opção.
Preparação da junta: onde se ganha metade do resultado
O inox deve ser trabalhado com ferramentas dedicadas. Nunca use no inox uma escova de aço, disco de desbaste ou cinta abrasiva que tenha sido utilizada em aço carbono. Partículas ferrosas incrustadas na superfície podem enferrujar mais tarde e dar a falsa ideia de que o próprio inox falhou.
Limpe a zona de soldadura e uma faixa à volta da junta com desengordurante adequado. Remova óleo, tinta, cola, óxidos e marcas de marcador que possam contaminar o banho de fusão. Utilize escova em inox, disco lamelar próprio para inox ou abrasivo sem contaminantes ferrosos. A peça deve ficar seca antes de iniciar o trabalho.
O ajuste da junta também é decisivo. Folgas excessivas obrigam a colocar mais material e calor, aumentando a deformação. Em chapa fina, um bom encosto entre bordos vale mais do que tentar compensar uma preparação deficiente com corrente elevada. Faça pontos de fixação regulares, curtos e limpos, distribuídos de forma a controlar a contracção.
Quando soldar tubagem, colectores, depósitos ou peças em que o verso da junta fica exposto a fluido, considere a purga interna com árgon. Sem protecção no reverso, forma-se uma oxidação escura e rugosa, conhecida por açucaramento. Além de prejudicar o aspecto, essa zona pode reter contaminantes e perder resistência à corrosão. Em linhas sanitárias, alimentares, químicas ou de escape, a purga não é um detalhe: faz parte do processo.
Como soldar aço inoxidável passo a passo
Comece por definir a sequência de soldadura. Numa peça longa, não execute um cordão contínuo de uma ponta à outra se a deformação for crítica. Trabalhe por segmentos alternados ou com pontos distribuídos, permitindo que o material dissipe parte do calor entre passagens.
No TIG, mantenha o arco curto e a tocha com inclinação controlada. Adicione a vareta de forma regular, sem tocar repetidamente no elétrodo de tungsténio. Se a tungsténio tocar no banho, pare, rectifique a ponta e limpe a zona contaminada. Continuar com o elétrodo contaminado afecta a estabilidade do arco e pode introduzir inclusões no cordão.
No MIG, use uma velocidade de avanço constante e evite trabalhar demasiado depressa. Um avanço excessivo deixa falta de fusão nas laterais; demasiado lento aumenta a largura do banho, a coloração e a deformação. Regule primeiro num retalho do mesmo material e espessura. Esta afinação é mais segura do que corrigir parâmetros directamente numa peça acabada ou num componente do cliente.
No MMA, mantenha o elétrodo seco e respeite a polaridade recomendada pelo fabricante. Faça cordões curtos, limpe completamente a escória e inspeccione antes do passe seguinte. Uma inclusão de escória entre camadas reduz a resistência mecânica e pode obrigar a abrir a junta para reparar.
No final de cada cordão TIG, mantenha a protecção de gás durante alguns segundos. Cortar o gás logo após extinguir o arco deixa o metal ainda quente exposto ao oxigénio e provoca oxidação na cratera final. A pós-corrente deve ser suficiente para proteger a zona até perder a incandescência.
Controlar o calor sem perder penetração
A zona afectada pelo calor é o ponto crítico do inox. Se o cordão fica azul escuro, castanho ou negro, houve oxidação excessiva. Uma ligeira tonalidade palha pode ser aceitável em algumas aplicações, mas quanto mais limpa ficar a soldadura, menor será o trabalho de decapagem e melhor será o comportamento contra a corrosão.
Reduza o aporte térmico com amperagem adequada, arco curto, juntas bem ajustadas e velocidades consistentes. Para chapa muito fina, o modo pulsado no TIG pode ajudar a controlar o banho. Em peças espessas, a solução não é aplicar corrente sem limite: prepare o chanfro, execute vários passes e deixe arrefecer quando necessário.
Evite arrefecer bruscamente com água. A contracção térmica pode provocar tensões e deformação, sobretudo em conjuntos com chapa de espessuras diferentes. Sempre que a geometria permitir, deixe arrefecer ao ar e mantenha uma sequência de soldadura equilibrada.
Limpeza e acabamento após a soldadura
Uma soldadura mecanicamente forte pode falhar em serviço se a superfície ficar contaminada ou oxidada. Depois de arrefecer, remova escória, salpicos e cores térmicas com processos adequados ao nível de exigência da aplicação. A escovagem com inox dedicado e abrasivo próprio pode ser suficiente para trabalhos gerais. Em aplicações expostas, sanitárias ou químicas, pode ser necessário decapar e passivar a zona soldada.
A decapagem remove óxidos térmicos e a passivação favorece a formação da camada protectora de óxido de crómio. Estes produtos exigem procedimentos de segurança rigorosos, ventilação, protecção ocular, luvas compatíveis e cumprimento das instruções técnicas. Não trate químicos de decapagem como um simples produto de limpeza de oficina.
Inspeccione o cordão antes de entregar a peça. Procure poros, fissuras, mordeduras nas margens, falta de fusão, crateras finais e deformação. Em componentes críticos, uma inspecção visual não chega: poderá ser necessário ensaio por líquidos penetrantes, controlo dimensional ou teste de estanquidade.
Erros que comprometem a soldadura em inox
O erro mais comum é contaminar o material com ferramentas usadas em aço carbono. O segundo é trabalhar com calor a mais, na tentativa de acelerar o serviço. Também são frequentes o gás insuficiente, a ausência de purga no verso da junta e o consumível inadequado à liga.
Outro problema é preparar mal a peça e tentar resolver a folga com excesso de metal de adição. O resultado costuma ser um cordão alto, largo, escurecido e mais difícil de limpar. Uma preparação correcta reduz consumo, tempo de acabamento e risco de empeno.
Para equipar uma bancada de soldadura inox, a prioridade deve estar numa fonte estável, consumíveis identificados por liga, protecção gasosa controlada e acessórios exclusivos para inox. Na ROLARTE, a escolha de equipamentos e consumíveis deve partir sempre da aplicação, espessura e frequência de utilização, não apenas do preço inicial da máquina.
Uma junta inox bem executada começa com disciplina de preparação e termina com inspecção. Quando o processo está ajustado, o cordão deixa de ser uma correcção dispendiosa e passa a ser uma parte fiável do equipamento que está a reparar ou fabricar.