Nenhum produto no carrinho.
Recuperação de Roscas Danificadas na Oficina Leave a comment
Uma rosca que deixa um parafuso rodar em falso não é um pormenor de montagem. Num bloco de motor, suporte de pinça, cubo, colector, caixa de velocidades ou estrutura metálica, pode parar uma reparação, comprometer o aperto e obrigar a desmontagens dispendiosas. A recuperação de roscas danificadas deve começar pela identificação correcta da avaria e pela selecção de ferramentas compatíveis com a medida, o passo e o material da peça.
O objectivo não é apenas voltar a enroscar um parafuso. É recuperar uma fixação capaz de suportar o binário previsto, ciclos de vibração, temperatura e cargas repetidas. A solução adequada depende da profundidade disponível, do acesso à zona de trabalho, da função do componente e do estado real da rosca original.
Porque falham as roscas
A maior parte dos danos começa antes de a rosca ceder por completo. Um parafuso iniciado desalinhado, um passo incorrecto, sujidade no furo ou aperto excessivo são causas frequentes. Em alumínio e ligas leves, muito comuns em motores e caixas, o risco aumenta porque o material é mais macio do que o aço do parafuso.
A corrosão também tem peso. Em componentes expostos à água, sal, produtos químicos ou variações térmicas, o parafuso pode gripar e arrancar material durante a remoção. Em manutenção industrial, a repetição de apertos e desapertos numa mesma rosca pode deformar os primeiros filetes até deixar de existir guiamento suficiente.
Antes de escolher um kit, confirme se o problema está na rosca interna, na rosca externa do parafuso ou em ambas. Um parafuso deformado nunca deve ser usado como referência para recuperar o furo. Substitua-o por um elemento novo, com a classe de resistência, comprimento, diâmetro e passo especificados para a aplicação.
Recuperação de roscas danificadas: diagnóstico antes do corte
Limpe o alojamento e inspeccione os primeiros filetes com iluminação adequada. Verifique se há material arrancado, fissuras, ovalização, fundo de furo danificado ou restos de parafuso. Em furos cegos, confirme a profundidade útil antes de furar ou passar um macho: um erro nesta fase pode perfurar uma galeria, uma parede de refrigeração ou uma zona estrutural da peça.
A medida nominal não basta. É necessário identificar o diâmetro e o passo da rosca. Métricas como M6 x 1,0, M8 x 1,25 e M10 x 1,5 são comuns, mas passos finos surgem com frequência em mecânica automóvel e aplicações técnicas. Uma lâmina de passo, um paquímetro e, quando necessário, um calibre de roscas evitam a utilização de machos e insertos errados.
Avalie também a exigência da união. Uma rosca para fixar uma cobertura não requer a mesma solução de uma rosca de suporte de motor, colector de escape ou componente de travagem. Nas zonas críticas, devem ser respeitados os procedimentos do fabricante, o binário, o ângulo de aperto e quaisquer requisitos de substituição de parafusos de aperto angular.
Soluções para cada tipo de dano
Quando os filetes apresentam apenas deformação ligeira e a rosca ainda conserva resistência, a limpeza com macho de repasse pode ser suficiente. Esta operação remove oxidação, tinta, resíduos de vedante e pequenas rebarbas. Não deve ser usada para cortar material indiscriminadamente: um macho de corte numa rosca ainda recuperável pode aumentar a folga e reduzir a capacidade de aperto.
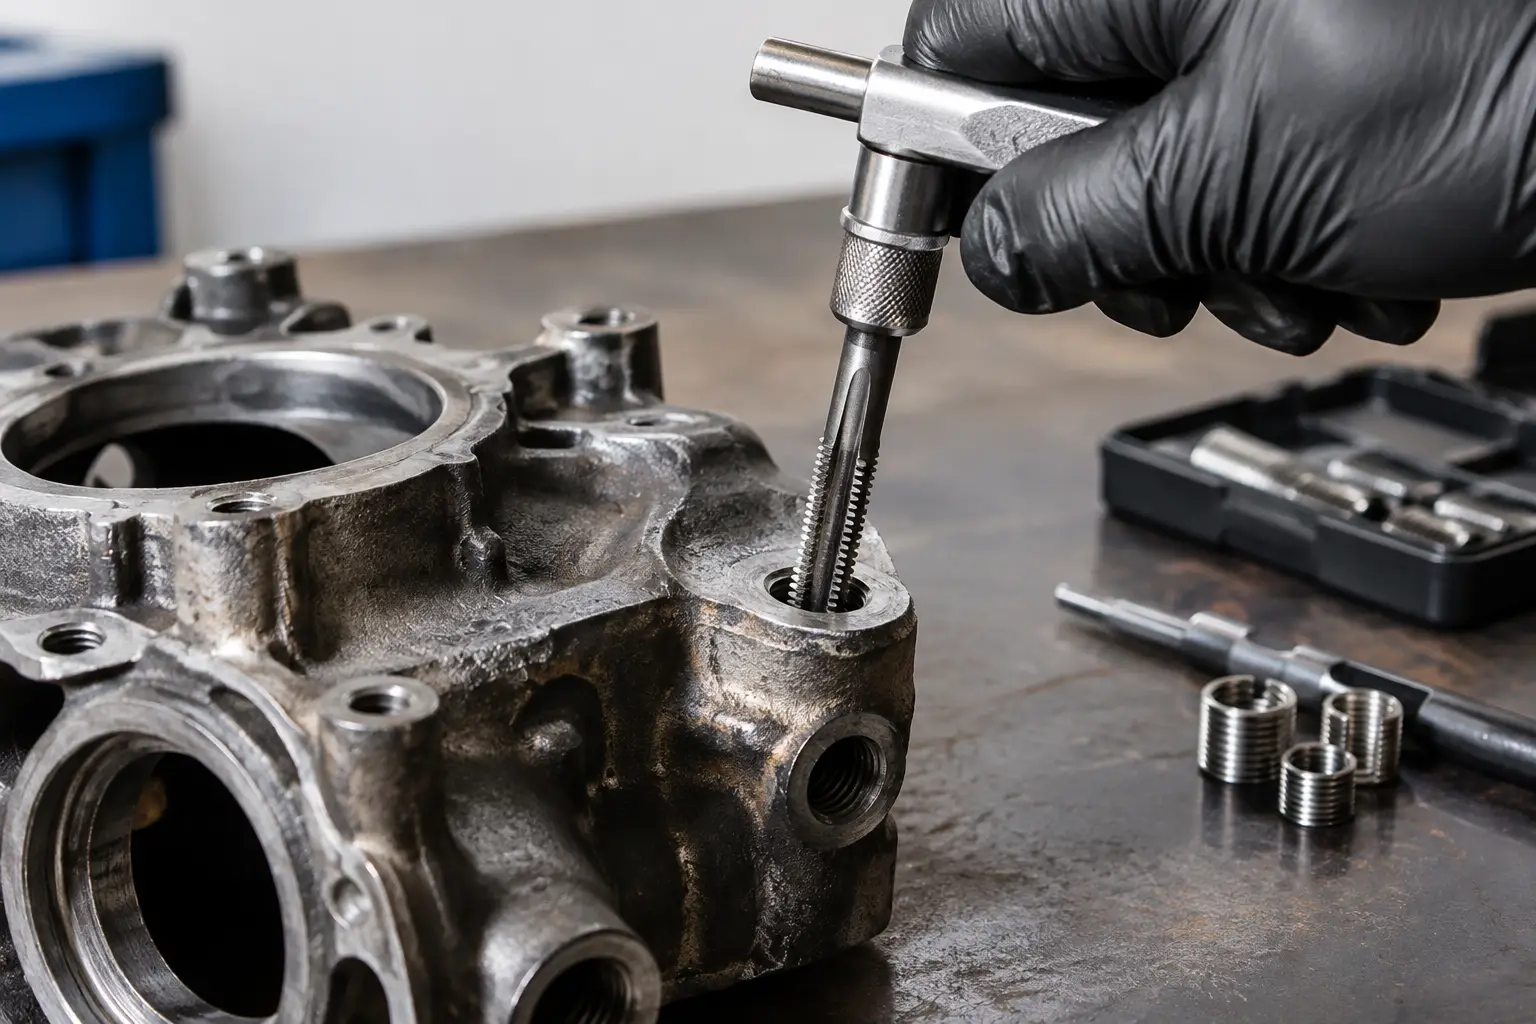
Se a rosca interna está parcialmente arrancada, os insertos helicoidais são uma solução eficaz para muitas aplicações. O processo passa por furar à medida definida pelo sistema, abrir a rosca especial com o macho fornecido e instalar o inserto. Depois de montado, o inserto cria uma nova rosca com a medida original do parafuso. É particularmente indicado para alumínio, magnésio e outras ligas leves, desde que exista espessura e profundidade adequadas.
Os casquilhos roscados maciços são preferíveis quando se pretende uma recuperação mais rígida, com maior área de contacto e elevada resistência ao arranque. Podem ser a escolha certa para pontos sujeitos a cargas elevadas, desmontagens frequentes ou aperto exigente. Exigem maior diâmetro de preparação do que um inserto helicoidal, por isso é indispensável confirmar que a peça admite essa remoção de material.
Em algumas reparações, é possível aumentar a medida da rosca e instalar um parafuso de maior diâmetro. É uma alternativa válida em estruturas simples, suportes ou maquinaria onde há espaço e onde a alteração não afecta alinhamentos, folgas ou componentes adjacentes. Em peças automóveis com tolerâncias definidas, esta opção exige prudência. Alterar uma fixação sem validar a aplicação pode criar mais problemas do que resolve.
A reparação por soldadura e nova maquinação fica reservada para situações em que não existe material suficiente para inserto ou casquilho. É um trabalho que exige controlo térmico, preparação correcta e maquinação posterior rigorosa. Num cabeçote, bloco ou peça fundida, o calor pode introduzir deformações e fissuras se o processo não for adequado.
Ferramentas que garantem precisão
Uma recuperação fiável resulta de um conjunto completo e compatível, não de adaptações improvisadas. Para intervir com segurança, a oficina deve dispor de ferramentas de medição e de corte em bom estado, incluindo:
- kits de reparação de roscas com broca, macho especial, instalador e insertos;
- machos de repasse e machos de corte para medidas métricas e passos finos;
- porta-machos com capacidade adequada e boa concentricidade;
- brocas de qualidade, preferencialmente HSS-Co em materiais mais exigentes;
- lâminas de passo, paquímetro, calibradores e chaves dinamométricas;
- fluido de corte apropriado ao aço, alumínio, ferro fundido ou inox.
A qualidade do macho e da broca tem efeito directo no resultado. Uma ferramenta gasta tende a desviar, a arrancar material e a produzir filetes imperfeitos. Num furo crítico, use guia de perfuração ou dispositivo de alinhamento sempre que a geometria da peça o permitir. Manter o eixo do furo perpendicular à superfície é decisivo para que o parafuso assente correctamente.
Procedimento de trabalho sem comprometer a peça
Imobilize o componente antes de iniciar a operação. Se a reparação for feita no veículo, proteja zonas adjacentes contra limalhas e avalie se é possível controlar a entrada de aparas. Em furos comunicantes com admissão, lubrificação ou refrigeração, a limpeza final não é opcional.
Marque a profundidade de furação e avance de forma progressiva. O fluido de corte reduz temperatura, melhora o acabamento e prolonga a vida da ferramenta. Ao abrir uma nova rosca, rode o macho com controlo, recue regularmente para partir a apara e nunca force quando sentir bloqueio. Um macho partido dentro de uma peça é uma avaria adicional, muitas vezes mais complexa do que a rosca original danificada.
No caso dos insertos helicoidais, seleccione o comprimento em função da profundidade útil e da carga. Um inserto demasiado curto pode não oferecer área de contacto suficiente. Um inserto demasiado comprido pode impedir o assentamento do parafuso ou tocar no fundo do furo. Depois da instalação, remova a lingueta de accionamento quando o sistema o exigir e confirme o enroscamento manual do parafuso antes do aperto final.
Aplique o binário especificado com uma chave dinamométrica calibrada. O aperto excessivo é uma das causas mais comuns de nova falha, sobretudo em alumínio. Quando o procedimento prevê lubrificação, trava-roscas ou vedante, utilize apenas o produto compatível e tenha em conta a alteração que esse produto pode introduzir no atrito e no binário efectivo.
Erros que reduzem a durabilidade da reparação
Furar sem centrar, confundir o passo, reutilizar parafusos danificados e escolher insertos pelo preço em vez da aplicação são erros que custam tempo de bancada. Outro erro recorrente é usar um macho de limpeza como se fosse uma solução para roscas arrancadas. Se faltam filetes, a rosca não recupera resistência por ser apenas repassada.
Também não convém aplicar massa, fita ou vedantes para compensar folga numa união mecânica de carga. Esses produtos podem ter função de vedação ou retenção, mas não substituem material de rosca. A fixação tem de ficar mecanicamente correcta antes de receber qualquer composto auxiliar.
Para oficinas, instaladores e profissionais de manutenção, manter kits de reparação nas medidas mais usadas reduz paragens e evita soluções improvisadas. A ROLARTE disponibiliza ferramentas técnicas para quem precisa de reparar, medir, cortar e apertar com precisão. Ferramentas de qualidade ao melhor preço para manter cada intervenção sob controlo.
Uma rosca recuperada com a técnica certa pode oferecer uma fixação tão segura como a original e, em determinados materiais, até superior. O resultado depende menos de força aplicada e mais de medição, alinhamento, ferramenta correcta e respeito pelo binário final.