Nenhum produto no carrinho.
Porque é que o compressor perde pressão? Leave a comment
Quando o compressor perde pressão, a consequência sente-se logo no trabalho: a chave de impacto perde força, a pistola de pintura pulveriza de forma irregular, o elevador demora mais tempo e o compressor entra em ciclos excessivos. Numa oficina ou instalação industrial, não é apenas uma avaria incómoda. É perda de produtividade, maior consumo eléctrico e desgaste antecipado do equipamento.
A origem do problema pode estar numa fuga simples, mas também num pressóstato mal regulado, numa válvula de retenção defeituosa, num filtro de admissão obstruído ou num desgaste interno da cabeça compressora. O diagnóstico deve seguir uma sequência lógica. Substituir peças sem confirmar a causa aumenta o custo e pode deixar a falha por resolver.
Compressor perde pressão: distinguir quando acontece
O primeiro passo é perceber em que momento ocorre a queda de pressão. Um compressor que não consegue encher o depósito até à pressão de corte apresenta uma falha diferente de outro que atinge a pressão definida mas a perde quando está parado. Também é diferente o caso de um equipamento que mantém pressão em vazio, mas deixa de conseguir alimentar ferramentas pneumáticas sob carga.
Se o manómetro sobe lentamente e nunca chega, ou demora demasiado tempo a atingir a pressão normal, é provável que exista restrição na admissão, fuga no circuito ou perda de eficiência no grupo compressor. Se o depósito enche, o motor pára e a pressão desce sem qualquer consumo, a suspeita principal recai sobre fugas, válvula de retenção, válvula de purga ou uniões mal vedadas.
Quando a pressão cai apenas durante a utilização, confirme primeiro se o compressor tem capacidade efectiva para o consumo da ferramenta. A pressão máxima indicada no equipamento não é o único valor relevante. Para trabalho contínuo, contam sobretudo o caudal de ar aspirado, o caudal debitado à pressão de serviço, a capacidade do depósito e o ciclo de trabalho. Uma lixadora pneumática ou uma pistola HVLP pode exigir mais ar do que um compressor compacto consegue fornecer de forma contínua.
Verificar fugas no depósito e na rede de ar
As fugas são a causa mais frequente e, muitas vezes, a mais económica de resolver. Uma pequena fuga num acoplamento rápido pode parecer irrelevante, mas obriga o motor a arrancar repetidamente. Ao longo de um dia de trabalho, isso traduz-se em consumo, ruído e desgaste desnecessário.
Com o depósito carregado e o compressor desligado da alimentação eléctrica, observe os manómetros durante alguns minutos. Se a pressão descer sem consumo, aplique água com sabão nas ligações e procure bolhas. Faça esta verificação no bujão de drenagem, nas roscas, nos engates rápidos, no regulador, no pressóstato, nas mangueiras e nas uniões da rede.
Preste atenção a estes pontos de controlo:
- Válvula de segurança, que pode ficar parcialmente aberta por sujidade ou desgaste.
- Válvula de purga automática ou manual, sobretudo se libertar ar de forma contínua.
- Mangueira com cortes, fissuras, zonas ressequidas ou abraçadeiras desapertadas.
- Engates rápidos com vedantes internos gastos ou contaminados.
- Soldaduras e zonas corroídas no depósito, que exigem avaliação imediata e não uma reparação improvisada.
Nunca tente reparar um depósito de ar comprimido com corrosão profunda, deformação ou fuga numa soldadura. Trata-se de um componente sujeito a pressão e a segurança está acima da disponibilidade imediata da máquina.
A válvula de retenção pode estar a devolver ar
A válvula de retenção impede o ar armazenado no depósito de voltar para a cabeça compressora quando o motor pára. Se falhar, é habitual ouvir uma descarga de ar junto ao pressóstato ou no tubo de descarga após o ciclo de enchimento. O compressor pode arrancar com dificuldade, perder pressão mais depressa ou fazer disparar a protecção térmica.
Desligue o equipamento, retire a pressão do depósito e inspeccione a válvula. Verifique se existem partículas, óleo carbonizado ou humidade acumulada. Em muitos casos, a limpeza resolve temporariamente, mas uma mola enfraquecida, sede danificada ou vedante deformado pede substituição. A peça deve ser compatível com a rosca, o diâmetro do tubo e a pressão de trabalho do compressor.
Falhas de admissão e desgaste do grupo compressor
Um filtro de admissão obstruído reduz o ar que entra na cabeça compressora. O resultado é um enchimento lento, aumento da temperatura e menor rendimento. É uma verificação simples, mas frequentemente esquecida em equipamentos que trabalham perto de zonas de lixagem, corte ou poeiras de obra.
Retire o filtro e avalie o seu estado. Se estiver saturado de pó, óleo ou resíduos metálicos, substitua-o de acordo com a especificação do fabricante. Não trabalhe sem filtro para ganhar caudal. Essa prática permite a entrada de partículas no cilindro, acelera o desgaste e pode transformar uma manutenção barata numa intervenção na cabeça compressora.
Nos compressores lubrificados, confirme também o nível e o estado do óleo. Óleo insuficiente, demasiado degradado ou de viscosidade inadequada prejudica a lubrificação do pistão, dos segmentos e do virabrequim. O excesso de óleo também não é solução: pode aumentar o arrastamento de óleo para a linha de ar e contaminar ferramentas, pintura e circuitos de controlo.
Se não forem detectadas fugas nem restrições na admissão, a perda de desempenho pode estar nos segmentos do pistão, na junta da cabeça ou nas válvulas de lâmina. Sintomas habituais incluem aquecimento excessivo, ruído anormal, ar a sair pela admissão e óleo no circuito. Estas reparações exigem desmontagem, limpeza técnica, binários de aperto correctos e peças adequadas ao modelo. Numa oficina, é preferível parar o equipamento a tempo do que insistir até provocar gripagem ou dano no motor.
Pressóstato, regulador e manómetros: não confundir funções
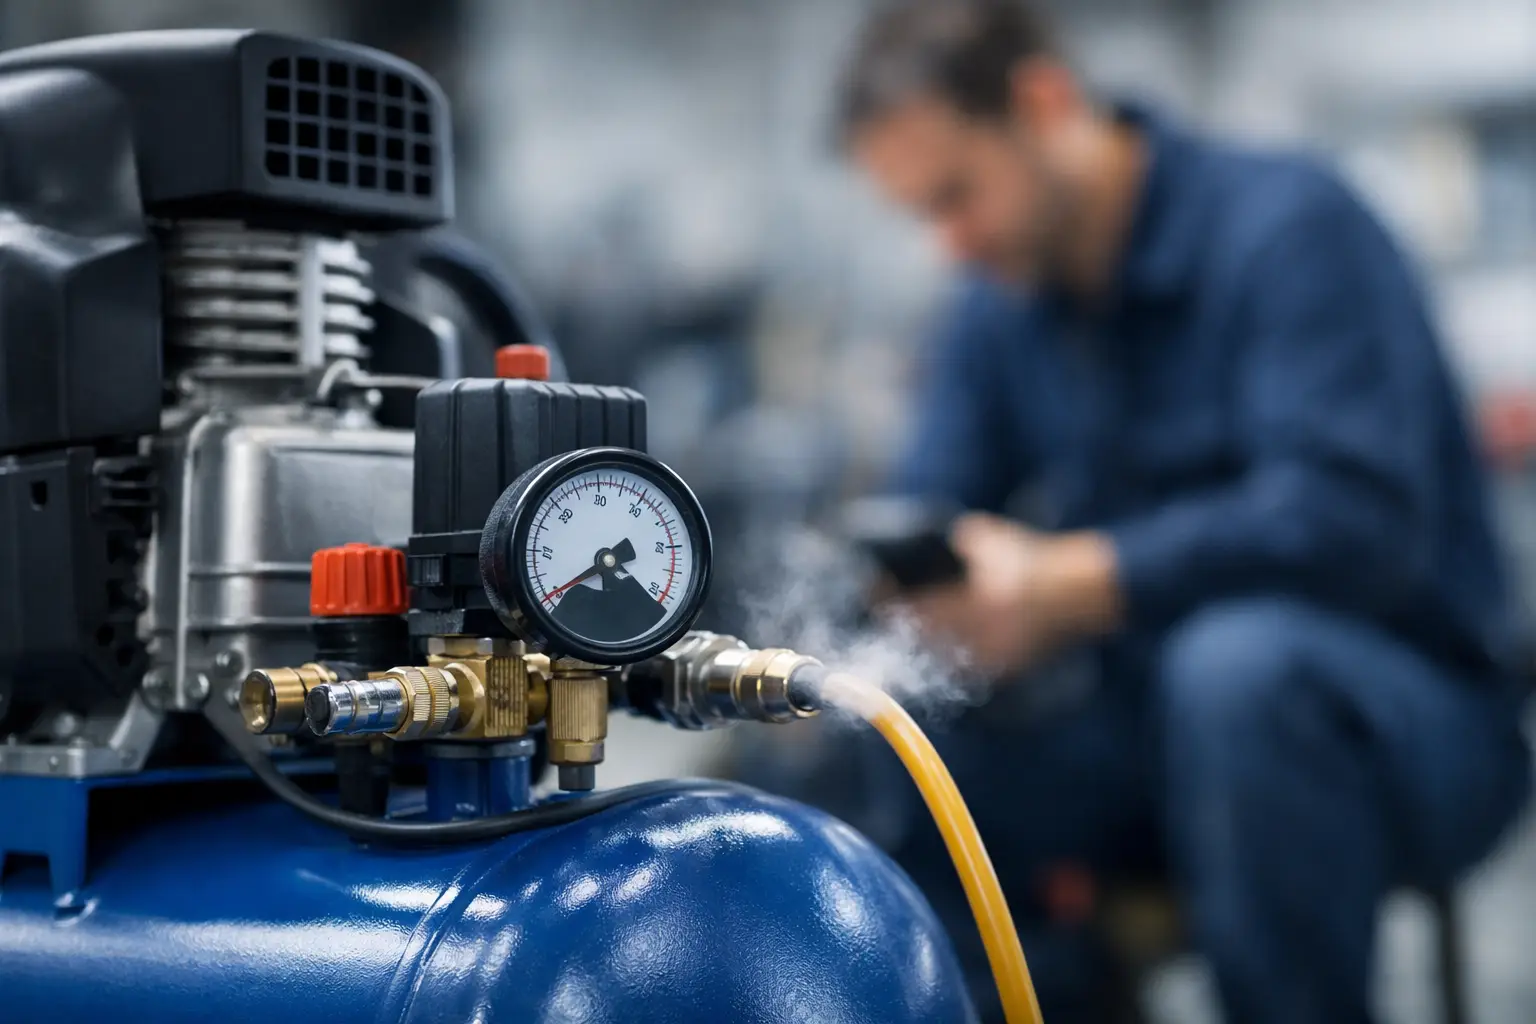
O pressóstato controla o arranque e a paragem do motor entre uma pressão mínima e uma pressão máxima. O regulador reduz a pressão enviada para a ferramenta. Já os manómetros indicam a pressão do depósito e, normalmente, a pressão regulada na saída. Uma leitura errada num destes componentes pode levar a um diagnóstico errado.
Se o compressor pára demasiado cedo, confirme a regulação do pressóstato e compare a indicação do manómetro com um manómetro de referência. Não aumente a pressão de corte acima do limite previsto para o depósito, motor e válvula de segurança. Ganhar alguns bar no papel pode significar sobreaquecimento, falha mecânica e risco operacional.
Se a pressão do depósito está correcta, mas a ferramenta recebe pouco ar, verifique o regulador, o filtro separador e o diâmetro da mangueira. Uma mangueira demasiado estreita ou muito comprida cria perda de carga, particularmente em ferramentas de elevado consumo. Para chaves de impacto, rebarbadoras, lixadoras e equipamentos de pintura, a instalação deve ser dimensionada para o caudal real exigido, não apenas para a rosca de ligação.
Humidade no ar comprimido reduz o desempenho
A condensação é inevitável quando o ar comprimido arrefece dentro do depósito. Sem drenagem regular, a água ocupa volume útil, promove corrosão interna e pode chegar às ferramentas pneumáticas. Em pintura, provoca defeitos no acabamento. Em sistemas de comando, favorece oxidação e falhas de funcionamento.
Drene o depósito no fim de cada jornada ou com a periodicidade exigida pela intensidade de utilização. Em ambientes de trabalho contínuo, uma purga automática e uma unidade de preparação de ar com filtro, regulador e separador de condensados ajudam a proteger a rede. Para pintura profissional ou aplicações sensíveis, pode ser necessário complementar com filtragem específica e secagem de ar.
Quando o problema é falta de capacidade
Nem todos os casos em que a pressão baixa representam avaria. Se o compressor recupera pressão quando a ferramenta pára, mas não acompanha o consumo durante o trabalho, pode estar subdimensionado para a aplicação. É comum acontecer quando um equipamento pensado para enchimentos, sopro e uso pontual passa a alimentar lixagem contínua, pintura ou várias saídas em simultâneo.
Compare o caudal debitado do compressor à pressão de serviço com o consumo médio da ferramenta. Considere ainda as perdas na rede, o número de postos de trabalho e o tempo de utilização contínua. Um depósito maior ajuda a reduzir arranques frequentes e oferece reserva momentânea, mas não substitui um grupo compressor com caudal suficiente.
Para uma escolha segura, indique no pedido de orçamento a pressão de trabalho pretendida, o número de ferramentas em simultâneo, o tipo de aplicação, a alimentação eléctrica disponível e o regime de utilização. Estes dados permitem seleccionar um compressor, acessórios de tratamento de ar e mangueiras compatíveis com a exigência real da oficina.
Uma pressão estável começa num diagnóstico rigoroso e continua com manutenção regular. Confirmar fugas, drenar condensados, limpar a admissão e adequar o compressor ao consumo evita paragens que nenhum profissional precisa de ter no meio de um serviço.