
Nenhum produto no carrinho.
Soldadura TIG versus MMA: qual escolher? Leave a comment
Uma reparação num suporte de chassis, um tubo em inox para uma instalação alimentar e uma estrutura metálica montada no exterior não pedem a mesma máquina. Na comparação entre soldadura TIG versus MMA, a escolha certa depende do material, da espessura, do acabamento exigido, das condições de trabalho e do tempo disponível. Para uma oficina ou equipa de manutenção, o processo mais indicado é aquele que entrega uma junta resistente com produtividade e controlo de custos adequados.
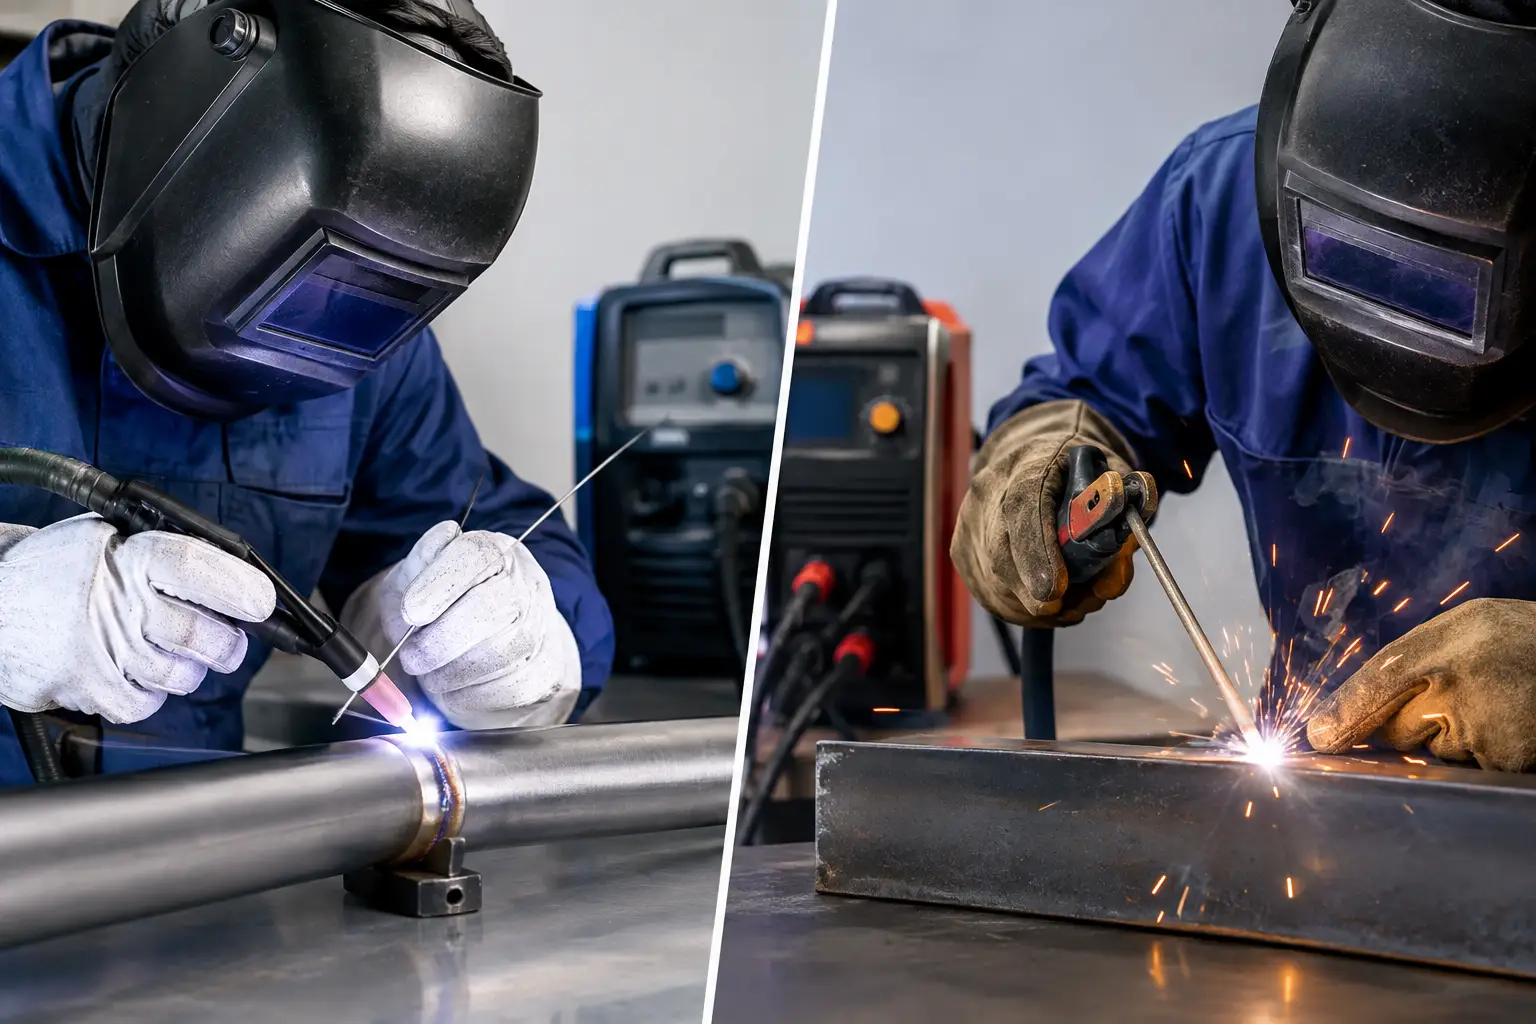
Soldadura TIG versus MMA: diferenças de funcionamento
A soldadura TIG utiliza um eléctrodo de tungsténio não consumível e gás protector, normalmente árgon. O arco é estabelecido entre o eléctrodo e a peça, enquanto o material de adição, quando necessário, é introduzido manualmente através de uma vareta. É um processo de elevado controlo, particularmente indicado para trabalhos onde o cordão, a baixa deformação e a limpeza final têm peso.
A soldadura MMA, também designada por soldadura manual por arco com eléctrodo revestido, utiliza um eléctrodo consumível. O revestimento gera protecção gasosa e escória durante a fusão, dispensando garrafa de gás. É um método simples, resistente e muito versátil para obra, montagem, reparação e manutenção fora da oficina.
A diferença não está apenas no aspecto final da soldadura. A TIG permite trabalhar com mais precisão e menor projecção, mas requer técnica, preparação e protecção contra correntes de ar. A MMA aceita melhor peças menos limpas e condições de terreno mais difíceis, embora obrigue a remover a escória e ofereça menos controlo em chapas muito finas.
Quando escolher soldadura TIG
A TIG é a opção indicada quando a qualidade visual e o controlo térmico são decisivos. Em chapas finas, tubos, depósitos, colectores, componentes em inox e trabalhos de acabamento, o processo reduz o risco de perfuração e permite executar cordões estreitos, uniformes e com boa penetração.
Materiais e aplicações mais frequentes
Com corrente contínua, a TIG é uma solução muito eficaz para aço carbono, aço inoxidável, cobre e diversas ligas. Para alumínio e magnésio, é normalmente necessária uma máquina TIG AC/DC, capaz de trabalhar em corrente alternada e de ajudar a remover a camada superficial de óxido.
Numa oficina automóvel, a TIG pode ser especialmente útil na reparação de componentes em inox, tubos de escape, colectores, depósitos e peças fabricadas por medida. Na manutenção industrial, destaca-se em tubagem de processo, estruturas leves, quadros metálicos e equipamentos onde uma soldadura limpa diminui operações posteriores de rebarbamento ou acabamento.
Contudo, TIG não significa automaticamente maior produtividade. A preparação da junta deve ser rigorosa: remover ferrugem, tinta, óleo e contaminantes é essencial. O caudal de gás deve estar correcto, a tocha deve ter consumíveis em bom estado e o tungsténio precisa de ser afiado e seleccionado de acordo com a aplicação. Um erro nestes pontos pode contaminar o cordão e anular a vantagem do processo.
Limitações práticas da TIG
O equipamento TIG exige garrafa, regulador, mangueiras e consumíveis específicos. Também é mais sensível ao vento, que pode dispersar o gás protector e provocar porosidade. Em intervenções rápidas no exterior, ou quando é necessário deslocar frequentemente a máquina, este conjunto pode ser menos prático do que uma solução MMA.
A velocidade de deposição tende a ser inferior, sobretudo quando o operador precisa de adicionar vareta manualmente. Para cordões longos numa estrutura pesada, essa diferença tem impacto directo no tempo de trabalho.
Quando escolher soldadura MMA
A MMA é uma escolha segura para quem precisa de mobilidade, simplicidade e capacidade de trabalhar em materiais com preparação menos perfeita. Uma máquina inverter compacta, cabos de qualidade, porta-eléctrodos e uma caixa de eléctrodos permitem executar muitas reparações sem gás de protecção nem acessórios volumosos.
É um processo habitual em serralharia, construção metálica, manutenção agrícola, reparação de maquinaria, suportes, portões, estruturas e equipamentos de obra. Com o eléctrodo adequado, permite soldar aço carbono, inox e ferro fundido, incluindo peças com maior espessura.
A tolerância a pequenas impurezas é uma vantagem operacional, mas não deve ser confundida com dispensa de preparação. Remover tinta solta, gordura, humidade e ferrugem excessiva continua a ser fundamental para evitar falta de fusão, inclusões de escória e fissuras.
O eléctrodo define grande parte do resultado
Na MMA, a escolha do eléctrodo é tão importante como a potência da máquina. Os eléctrodos rutílicos são fáceis de utilizar e adequados a trabalhos gerais de oficina. Os básicos são procurados quando se exige maior resistência mecânica e melhor comportamento em estruturas mais exigentes, mas pedem maior atenção à secagem e à técnica. Para inox, ferro fundido ou revestimentos especiais, deve ser seleccionado o consumível compatível com o material base e com as condições de serviço da peça.
A escória protege o banho de fusão, mas deve ser removida entre passagens. Este tempo, juntamente com a substituição frequente de eléctrodos, reduz a rapidez face a outros processos em trabalhos repetitivos. Ainda assim, para reparações pontuais e montagens no exterior, a MMA mantém uma relação desempenho-preço difícil de igualar.
TIG ou MMA: compare o que conta no trabalho
A escolha entre TIG e MMA deve começar pela aplicação real, não apenas pelo preço da máquina. A TIG oferece melhor acabamento, maior controlo em baixa espessura e excelente resultado em inox ou alumínio, desde que exista ambiente protegido e preparação cuidada. A MMA destaca-se pela portabilidade, custo inicial mais baixo e capacidade de intervenção em obra ou manutenção pesada.
Em chapas finas, a TIG reduz significativamente o risco de empeno e furo. Em perfis, suportes e peças de aço com espessura média ou elevada, a MMA permite avançar com rapidez, especialmente se o acabamento visual não for prioritário. Para uma junta estrutural, a preparação do chanfro, a sequência de passes e o eléctrodo correcto terão mais influência na resistência do que a escolha baseada apenas no nome do processo.
Também convém avaliar a alimentação eléctrica disponível. Muitas máquinas MMA inverter funcionam em rede monofásica e são fáceis de transportar. Uma TIG para produção regular, sobretudo AC/DC, pode justificar maior investimento, mas entrega capacidade adicional para materiais e trabalhos mais especializados.
Equipamento necessário para trabalhar com segurança
Uma máquina adequada não resolve, por si só, uma má instalação ou consumíveis incompatíveis. Na TIG, confirme a capacidade em amperes, o ciclo de trabalho, o tipo de corrente, a função de alta frequência, o comando por pedal quando relevante e a compatibilidade da tocha. Na MMA, confirme a gama de corrente, o diâmetro de eléctrodo suportado, o ciclo de trabalho e funções como Hot Start, Arc Force e Anti Stick, úteis para facilitar a abertura e estabilidade do arco.
A protecção individual é obrigatória em ambos os processos. Máscara de soldadura com escurecimento adequado, luvas de couro, vestuário ignífugo, calçado de segurança e ventilação eficaz reduzem a exposição a radiação, projecções e fumos metálicos. Em espaços confinados, a avaliação de riscos e a extracção localizada não são opcionais.
A preparação inclui ainda uma boa ligação de massa, cabos sem isolamento danificado e uma superfície de trabalho segura. Na TIG, proteja o gás de correntes de ar. Na MMA, mantenha os eléctrodos secos e acondicionados de acordo com a recomendação do fabricante, sobretudo os básicos.
Uma decisão orientada para o serviço
Se o trabalho exige acabamento limpo, precisão e controlo em inox, alumínio ou chapa fina, a TIG é o investimento lógico. Se a prioridade é reparar, montar e soldar aço no terreno com um equipamento móvel e consumíveis acessíveis, a MMA responde com eficácia. Muitas oficinas tiram partido das duas tecnologias: TIG para trabalho fino e MMA para intervenção estrutural ou manutenção rápida.
Antes de pedir orçamento, defina os materiais, as espessuras, o local de utilização, a corrente disponível e a frequência de trabalho. Com esses dados, é mais simples escolher uma solução que trabalhe ao ritmo da oficina, em vez de obrigar a oficina a adaptar-se às limitações do equipamento.



