Nenhum produto no carrinho.
Manutenção industrial preventiva sem paragens Leave a comment
Uma bomba que pára durante um turno, um redutor que aquece fora do normal ou uma fuga de ar comprimido aparentemente pequena podem transformar-se rapidamente em horas improdutivas, atrasos de entrega e reparações dispendiosas. A manutenção industrial preventiva existe para identificar estes sinais antes de provocarem uma paragem não planeada, protegendo a disponibilidade dos equipamentos e a capacidade de produção.
Para equipas de manutenção, não se trata apenas de cumprir um calendário. Trata-se de conhecer o estado real de cada activo, preparar intervenções com os materiais certos e executar verificações que façam sentido para o regime de trabalho da instalação. Um plano genérico aplicado sem critério pode gerar trabalho desnecessário. Um plano ajustado à carga, ao ambiente e ao histórico de avarias reduz risco onde ele realmente existe.
O que distingue a manutenção industrial preventiva
A manutenção preventiva reúne intervenções planeadas antes da falha funcional. Inclui inspecções visuais, lubrificação, reaperto, limpeza técnica, substituição programada de componentes de desgaste, ensaios e medições. O objectivo é manter máquinas, linhas, sistemas hidráulicos, instalações pneumáticas e equipamentos eléctricos dentro das condições de funcionamento previstas.
Não deve ser confundida com manutenção correctiva, que ocorre depois de uma avaria, nem com manutenção preditiva, baseada na medição e análise de condição, como vibração, termografia ou análise de óleo. Na prática, os três métodos podem coexistir. A preventiva assegura tarefas periódicas essenciais; a preditiva ajuda a decidir quando antecipar ou adiar uma intervenção; a correctiva continua a ser necessária quando ocorre uma falha inesperada.
A periodicidade não é igual para todos os equipamentos. Um motor eléctrico a trabalhar num ambiente limpo, com carga estável e ventilação adequada, exige uma abordagem diferente da de um motor exposto a poeiras, humidade, ciclos frequentes de arranque ou temperaturas elevadas. O mesmo se aplica a compressores, bombas, prensas, transportadores, ventiladores e unidades hidráulicas.
Começar pelos equipamentos que não podem falhar
A melhor forma de iniciar um plano não é tentar controlar tudo ao mesmo tempo. Comece por inventariar os activos e classificá-los segundo o seu impacto operacional. Uma falha num equipamento de apoio pode ser tolerável durante algumas horas. Uma falha numa máquina que bloqueia toda a linha, compromete a segurança ou deixa um cliente sem fornecimento deve ter prioridade máxima.
Para cada activo crítico, a ficha de manutenção deve identificar marca, modelo, número de série, localização, potência ou capacidade, componentes principais, consumíveis aplicáveis e procedimentos de segurança. Deve ainda indicar os pontos de inspecção e os limites de aceitação. Um registo que diga apenas “verificar máquina” não orienta o técnico nem permite avaliar a qualidade da intervenção.
Por exemplo, num conjunto motobomba, faz sentido controlar ruído, vibração, temperatura dos rolamentos, alinhamento, aperto da base, estado do acoplamento, estanquidade dos vedantes e condição do fluido. Num compressor, além da pressão de trabalho, importa verificar fugas, drenagem de condensados, filtros, correias, nível e aspecto do óleo, temperatura de funcionamento e dispositivos de segurança.
Definir tarefas que possam ser verificadas
Uma tarefa preventiva deve terminar com uma resposta objectiva: conforme, não conforme ou necessita de intervenção. Em vez de indicar “inspeccionar correias”, especifique “verificar fissuras, desgaste lateral, tensão e alinhamento; substituir se existirem danos ou deslizamento”. Esta precisão reduz interpretações diferentes entre técnicos e facilita a passagem de informação entre turnos.
Também convém separar as tarefas por frequência e por competência necessária. As verificações diárias de limpeza, ruído, fugas ou indicadores podem ser realizadas pelo operador, desde que exista formação e uma lista simples. Lubrificação, medições eléctricas, intervenção em circuitos hidráulicos e calibração devem ficar atribuídas a técnicos qualificados, com o procedimento e as ferramentas adequadas.
Ferramentas e consumíveis: a intervenção começa antes da paragem
Uma manutenção planeada perde eficácia quando a equipa descobre, no momento da intervenção, que falta uma chave de dimensão correcta, um medidor calibrado, um vedante compatível ou o lubrificante especificado. A preparação é parte do trabalho técnico e deve ser feita antes de imobilizar o equipamento.
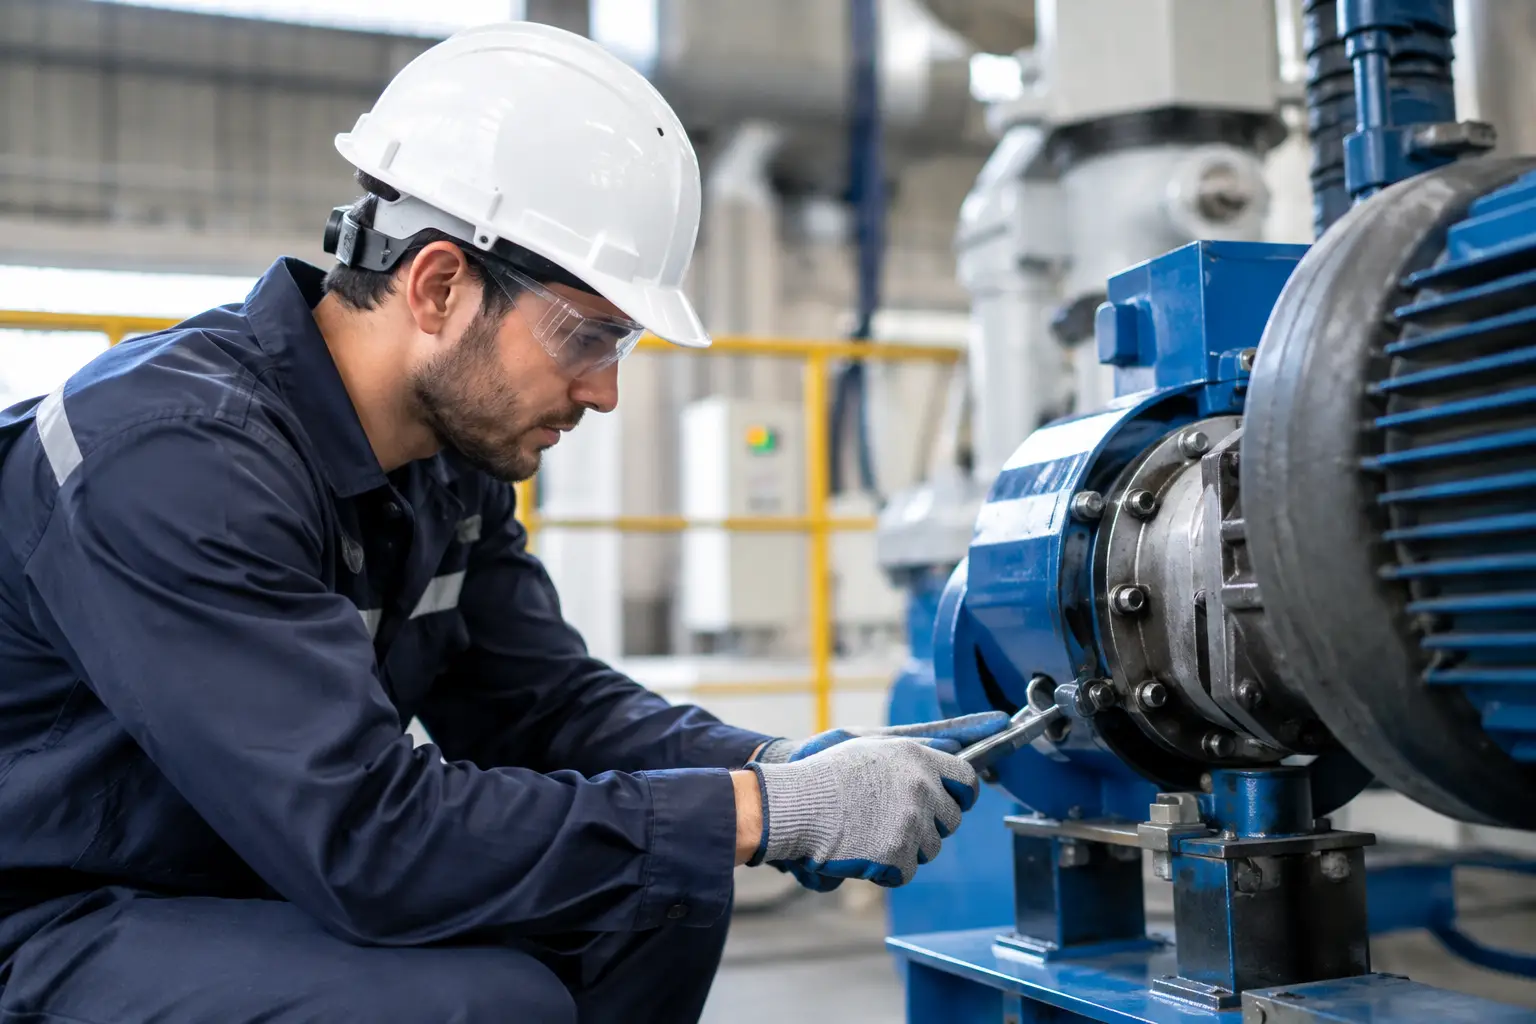
As ferramentas manuais têm de suportar aperto repetido sem danificar fixações. Chaves dinamométricas permitem respeitar binários definidos em flanges, cabeças de motor, estruturas e uniões críticas. Alicates, extractores, saca-rolamentos, jogos de chaves de caixa e ferramentas isoladas devem ser seleccionados pela aplicação, espaço disponível e dimensão do componente, não apenas pelo preço inicial.
Nos sistemas pneumáticos, um manómetro fiável, uma pistola de ar apropriada e acessórios compatíveis com a pressão de serviço ajudam a detectar perdas e a manter a rede em condições. Em circuitos hidráulicos, são necessários recipientes adequados para fluidos, material de contenção, chaves para racores e soluções de limpeza que não introduzam contaminação. Uma pequena quantidade de partículas num circuito sensível pode reduzir a vida útil de válvulas, bombas e actuadores.
A lubrificação merece o mesmo rigor. Usar massa ou óleo incompatível, misturar produtos ou aplicar quantidade excessiva pode causar aquecimento, perda de rendimento e desgaste prematuro. Cada ponto de lubrificação deve indicar o produto, a quantidade, o intervalo e o método de aplicação. Quando existem lubrificadores automáticos, a sua verificação também entra no plano: um reservatório vazio ou uma linha obstruída anula a vantagem do sistema.
Medir antes de substituir
A substituição por calendário é útil para componentes com vida útil conhecida, mas não deve ser a única decisão. Trocar peças ainda funcionais aumenta custos e cria desperdício; esperar demasiado por falta de dados aumenta o risco de avaria. O equilíbrio está em combinar intervalos recomendados pelo fabricante com sinais recolhidos no equipamento.
A temperatura é um dos indicadores mais acessíveis. Um aumento gradual num rolamento, ligação eléctrica ou redutor pode revelar atrito, desequilíbrio, sobrecarga, má ventilação ou aperto deficiente. A vibração permite identificar desalinhamento, folgas e problemas em elementos rotativos. A análise do óleo pode mostrar contaminação, degradação do lubrificante e partículas metálicas antes de existir uma falha visível.
Nem todas as instalações justificam instrumentos avançados em todos os activos. Depende da criticidade, do custo de paragem e da complexidade da máquina. Contudo, mesmo numa operação de menor dimensão, medições básicas e consistentes já criam uma linha de referência. O valor está menos numa leitura isolada e mais na tendência observada ao longo das semanas.
Segurança integrada no plano de manutenção
Não existe produtividade numa intervenção que expõe pessoas a energia não controlada. Antes de iniciar trabalhos, deve ser aplicado o procedimento de bloqueio e etiquetagem adequado às fontes de energia presentes: eléctrica, pneumática, hidráulica, mecânica, térmica ou gravítica. Desligar um botão de comando não garante que a máquina esteja segura para intervenção.
A equipa deve confirmar isolamento, descarregar pressão residual, imobilizar partes móveis e utilizar equipamento de protecção individual compatível com a tarefa. Óculos, luvas, calçado de segurança, protecção auditiva e vestuário de trabalho não substituem procedimentos seguros, mas são uma barreira essencial quando o risco permanece.
A ordem e a limpeza da zona de trabalho também influenciam o resultado. Peças removidas devem ser identificadas, ferramentas devem voltar ao local definido e derrames devem ser tratados de imediato. Esta disciplina reduz erros de montagem, perdas de componentes e acidentes por escorregamento ou tropeção.
Registos que ajudam a decidir
Um plano só evolui se deixar historial. Após cada intervenção, registe data, horas de funcionamento, anomalias detectadas, medições realizadas, peças substituídas, consumíveis aplicados e tempo de paragem. Registe igualmente a causa provável quando ocorre uma avaria. Sem esta informação, a equipa limita-se a repetir tarefas sem perceber quais estão a evitar problemas e quais precisam de ser revistas.
Os indicadores mais úteis são simples: número de avarias, tempo de paragem, custo de manutenção, cumprimento do plano e reincidência de falhas. Não é necessário criar relatórios extensos que ninguém consulta. É preferível acompanhar poucos dados, com regularidade, e agir quando surge um padrão.
Se um rolamento falha várias vezes no mesmo equipamento, a resposta não deve ser apenas instalar outro. É necessário verificar alinhamento, carga, contaminação, montagem, lubrificação e condição do alojamento. A peça pode ser a vítima, não a origem do problema.
Planeamento prático para equipas no terreno
O planeamento semanal deve cruzar as intervenções previstas com a disponibilidade da produção, o tempo estimado, os técnicos necessários e os materiais em stock. Uma paragem programada bem preparada é quase sempre mais curta e segura do que uma reparação urgente. Quando o equipamento exige peças específicas ou ferramentas de maior capacidade, o pedido de orçamento deve ser feito com antecedência e com especificações claras.
A ROLARTE disponibiliza ferramentas, equipamentos técnicos e consumíveis para apoiar operações de manutenção exigentes, desde aperto, medição e lubrificação até ar comprimido, soldadura, limpeza e segurança. Seleccionar material adequado à aplicação reduz improvisos e ajuda a manter a qualidade de cada intervenção.
A prevenção não elimina todas as avarias, mas muda a forma como a empresa lida com elas. Em vez de reagir sob pressão, a equipa ganha tempo para diagnosticar, preparar e executar com controlo. Comece pelo activo que mais custa parar, defina verificações mensuráveis e mantenha o histórico actualizado: é aí que a manutenção passa de despesa inevitável a ferramenta directa de disponibilidade.